Корпуса приборов и промышленной электроники
Прорабатываем корпус, крышку, стойки под плату и крепления разъёмов. Согласуем посадки, зоны защёлок, расположение следов литника и требования к лицевым поверхностям.
От чертежа и пресс-формы
до серийной партии.
Организуем изготовление технических изделий из пластмасс по чертежам и образцам заказчика. Подготовим технологию, рассчитаем стоимость пресс-формы и серийного производства, обеспечим сопровождение заказа до поставки готовых деталей.
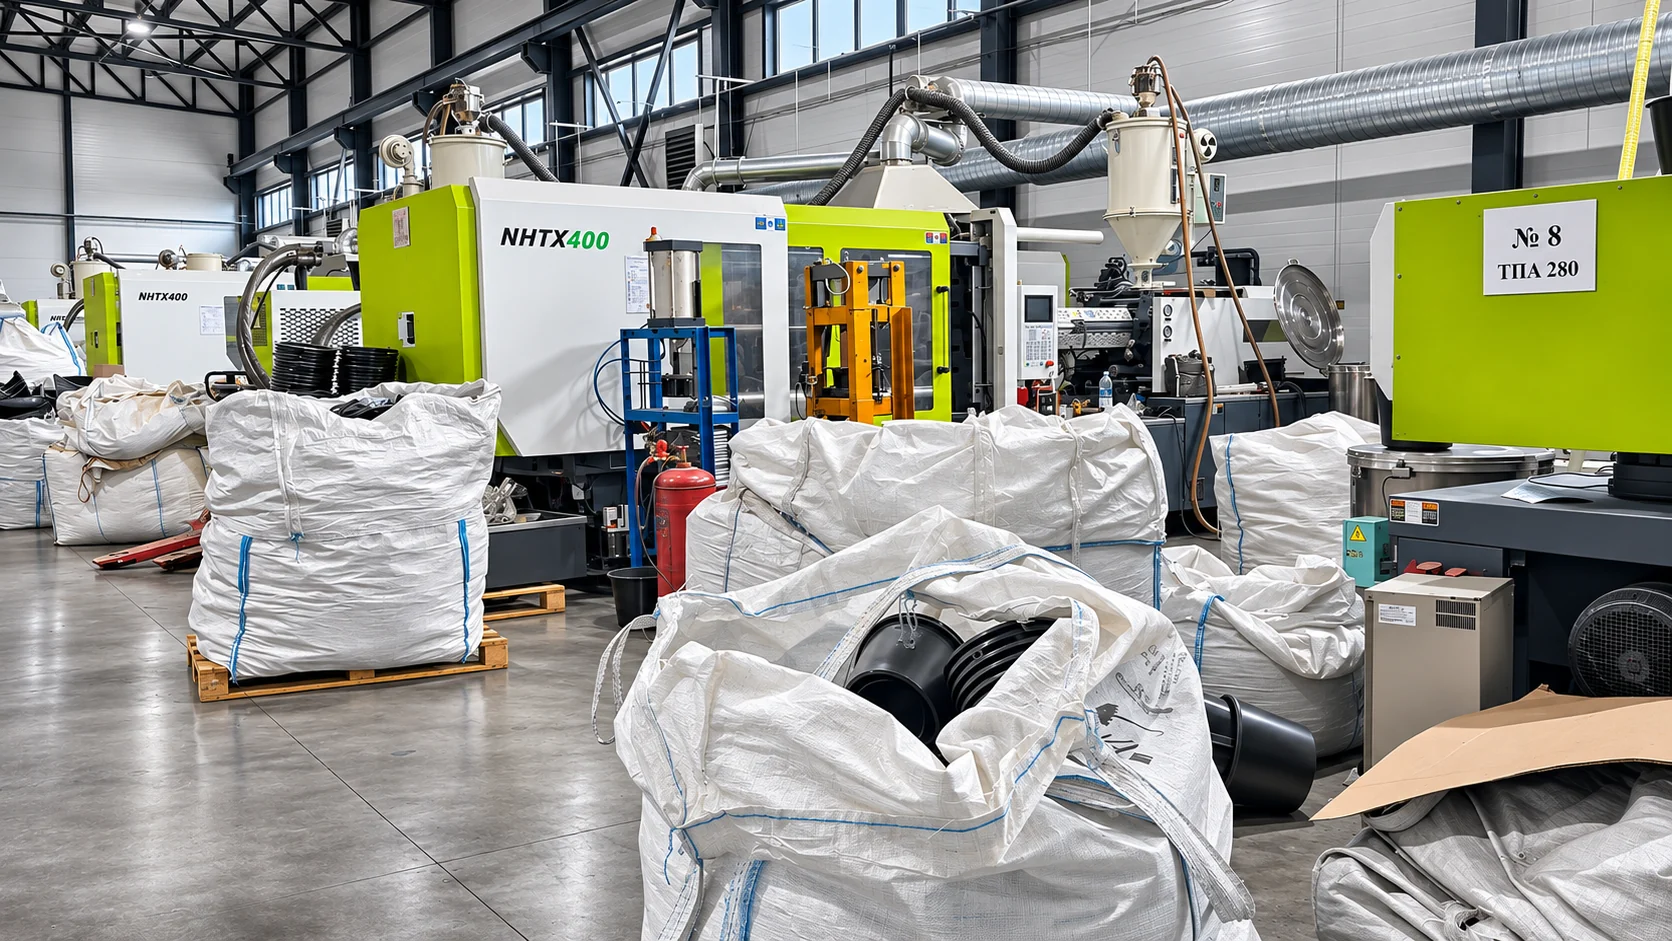
Предлагаем организацию производства следующих категорий деталей. Возможность изготовления подтверждаем после анализа конструкции и требований.
Прорабатываем корпус, крышку, стойки под плату и крепления разъёмов. Согласуем посадки, зоны защёлок, расположение следов литника и требования к лицевым поверхностям.
Рассматриваем втулки, направляющие, шестерни и другие технические детали. При подборе материала учитываем нагрузку, трение, температуру и рабочую среду; критические размеры фиксируем на чертеже.
Организуем изготовление корпусов, изолирующих элементов и держателей. Требования к нагреву, электроизоляции и огнестойкости согласуем отдельно: они зависят от марки материала и конструкции.
Прорабатываем корпуса, крышки, элементы проточной части и воздуховодов. Уточняем контакт со средой, температуру, давление и герметичность соединений; программу испытаний определяем до запуска.
Для монтажных элементов, фиксаторов и клипс проверяем сборочное усилие, упругость, ползучесть под нагрузкой и возможность извлечения из формы. Обсуждаем рёбра жёсткости и металлические вставки.
Проверяем стенки, уклоны, поднутрения, допуски и условия сборки. Если литьё нецелесообразно для заданного тиража, обсуждаем альтернативный способ изготовления.
Организуем серийное изготовление по чертежам, 3D-моделям или согласованным образцам. Подбираем производственную площадку под оснастку и материал, согласуем пробные детали, параметры приёмки и условия поставки.
Анализируем деталь, готовим техническое задание и организуем проектирование, изготовление и испытания оснастки. Увязываем конструкцию формы с программой выпуска и выбранным оборудованием.
Вместе со специалистами-исполнителями проверяем технологичность, подбираем полимер и прорабатываем литниковую систему, охлаждение и выталкивание. Изменения конструкции согласуем с вами.
Оцениваем состояние и комплектность готовой формы, совместимость с ТПА и периферией. Уточняем прежние режимы, дефекты и эталонные образцы; перед серией согласуем пробный запуск.
Название полимера — отправная точка. Мы уточняем марку, наполнение, цвет и условия эксплуатации. Доступность конкретного сырья подтверждаем для каждого проекта.
Невысокая плотность, химическая стойкость и варианты с разной жёсткостью. Рассматриваем для корпусов, крышек и монтажных элементов. Учитываем усадку, ползучесть и требования к работе на холоде.
Сочетает химическую стойкость с вязкостью; жёсткость зависит от типа и марки. Подходит для ряда защитных и соединительных деталей. Проверяем точность посадок, усадку и температурный режим.
Рассматриваем для корпусов с требованиями к ударной прочности и внешнему виду. Для наружной эксплуатации отдельно оцениваем устойчивость выбранной марки к ультрафиолету и необходимость защиты.
Конструкционные материалы для нагруженных деталей и механизмов. Наполнение меняет жёсткость и усадку. Учитываем влияние влаги на размеры и свойства, а также подготовку сырья к литью.
Низкое трение и износостойкость делают его кандидатом для втулок, шестерён и направляющих. Проверяем нагрузки, химическую среду и конструкцию пары трения.
Ударопрочный материал; доступны прозрачные марки. Рассматриваем для защитных элементов, корпусов и крышек. Учитываем чувствительность к отдельным химическим веществам, царапинам и внутренним напряжениям.
Используется в электротехнических и конструкционных деталях; доступны армированные и специальные марки. Проверяем требования к электроизоляции, температуре, влаге и стабильности размеров.
Группа эластичных материалов для накладок, амортизирующих и уплотняющих элементов. Выбираем тип, твёрдость и стойкость к среде; при сочетании с жёстким пластиком проверяем адгезию.
Чертёж, 3D-модель или образец; назначение детали и условия её работы.
Проверяем материал, геометрию, допуски, тираж и годовую потребность.
Разделяем стоимость изделия, оснастки и дополнительных операций.
Фиксируем состав работ, критерии приёмки и коммерческие условия.
При необходимости организуем изготовление формы, испытания и согласование пробных деталей.
Контроль согласованных параметров, упаковка и поставка готовых деталей.
Точную стоимость определяем после анализа технического задания. Расчёт без данных о материале, оснастке и программе выпуска не отражает условий производства.
Расход сырья определяется массой детали и литников. Стенки, рёбра, поднутрения и размеры влияют на оснастку, охлаждение и выбор ТПА.
Армирование, добавки, цвет и требования к документам меняют закупочную стоимость и подготовку материала. Замену марки согласуем с вами.
Многогнёздная форма выпускает несколько деталей за цикл, но требует большей оснастки и соответствующего оборудования. Сравниваем варианты на вашей программе выпуска.
Заполнение, выдержка под давлением, охлаждение и извлечение занимают машинное время. Сокращать цикл можно только при сохранении согласованного качества.
Затраты на установку формы, настройку и пробный запуск распределяются на партию. Регулярность заказов помогает планировать загрузку и закупку сырья.
Узкие допуски, фактура, глянец, цвет и ограничения по следам формования требуют соответствующей оснастки, стабильных режимов и согласованного контроля.
Боковые механизмы, вставки и горячий канал влияют на цену формы. Сборку, маркировку, механическую обработку и индивидуальную упаковку рассчитываем отдельно.
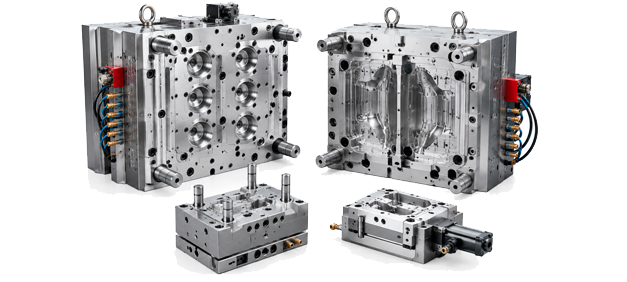
Одногнёздная форма обычно проще по компоновке и удобна для отдельных крупных деталей. Несколько гнёзд увеличивают выпуск за цикл, но требуют баланса заполнения, достаточного усилия смыкания и объёма впрыска. Мы сравниваем вложения в форму и стоимость серии.
В холодноканальной системе литник остывает вместе с изделием: учитываем его расход и последующую обработку. Горячеканальная система поддерживает расплав в каналах, требует управления температурой и обслуживания. Возможность переработки литника зависит от материала и требований к изделию.
Поднутрения, поперечные отверстия и отдельные виды резьбы могут потребовать ползунов, наклонных толкателей или механизмов выкручивания. Мы проверяем, можно ли упростить конструкцию детали без потери её функции.
Для новой формы согласуем конструкцию и критерии приёмки. Для готовой проверяем размеры, крепление, сопло, раскрытие, выталкивание, охлаждение и состояние рабочих поверхностей. Совместимость подтверждаем до размещения заказа.
Проектирование и поставка пресс-форм ↗
Мы рассматриваем форму, материал и термопластавтомат как единую технологическую систему.
Направления, для которых мы прорабатываем изготовление технических пластиковых комплектующих.
Да, мы можем начать с образца. Уточняем назначение, восстанавливаем геометрию и согласуем чертёж или 3D-модель. Изношенный образец не всегда отражает исходные размеры, а точную марку пластика нельзя определить по внешнему виду. Материал и критические допуски согласуем отдельно.
Пришлите модель или чертёж, материал, массу детали, размер партии и годовую потребность. Если есть форма, добавьте её паспорт и фотографии. Мы оцениваем сырьё, цикл, число гнёзд, подготовительные и дополнительные операции. Оснастку выделяем отдельно.
Мы организуем её разработку и изготовление. Начинаем с анализа детали и тиража, затем согласуем техническое задание, конструкцию и испытания. До серии утверждаем пробные детали и контролируемые параметры.
Да, если она подходит для изделия и совместима с оборудованием. Нужны габариты, масса, крепление, параметры охлаждения и выталкивания, данные о горячем канале при его наличии. Состояние и необходимость ремонта оцениваем отдельно.
От затрат на подготовку и запуск, цикла, сырья, оснастки и загрузки площадки. Универсального минимального тиража нет. После анализа проекта сравниваем стоимость разных партий.
Выбор зависит от нагрузки, температуры, трения, химической среды, точности и электрических свойств. Рассматриваем PP, PE, ABS, PA, POM, PC, PBT, TPE и специальные марки. Наличие марки и возможность переработки подтверждаем для вашего заказа.
Учитываем габариты и число гнёзд, материал формообразующих, ресурс по заданию, литниковую систему, боковые механизмы, охлаждение, точность и отделку. В предложение включаем согласованный объём проектирования, изготовления, испытаний и документации.
Да, мы проработаем график выпуска и отгрузок под вашу потребность. Обсуждаем размер поставочной партии, прогноз заказов, закупку сырья, упаковку и приёмку. Условия поддержания запаса согласуем отдельно.
Мы организуем выпуск с привлечением производственных мощностей, подходящих под материал, форму и программу выпуска. До начала работ согласуем состав операций и порядок контроля.
Фиксируем чертёж, марку материала, критические размеры, допустимые отклонения внешнего вида, образцы и методы проверки. При необходимости согласуем функциональные испытания и их исполнителя. Основанием приёмки служат согласованные документы.
Заполните известные параметры. Если материал, масса или размеры ещё не определены, оставьте поле пустым — начнём с имеющихся данных.