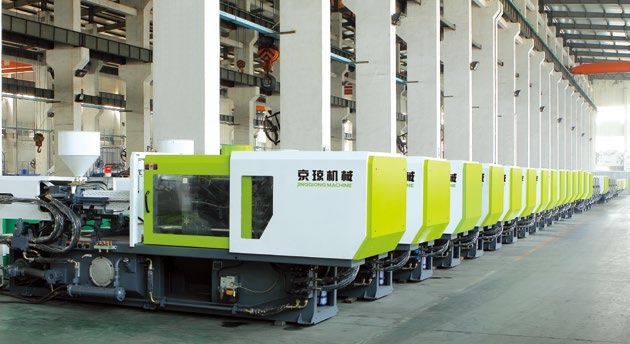
ТПА — термопластавтомат — это машина для литья пластмасс под давлением. Она плавит гранулы полимера и впрыскивает расплав в пресс-форму, где изделие застывает и принимает нужную форму.
Если вы только начинаете разбираться в литье пластика — эта статья для вас. Разберём, из чего состоит ТПА, как он работает, какие бывают виды и как выбрать первый станок.
Что такое ТПА простыми словами
Представьте себе шприц. Вы набираете в него жидкость, давите на поршень — и она выходит через иглу. ТПА работает похожим образом, только вместо лекарства — расплавленный пластик, а вместо иглы — пресс-форма.
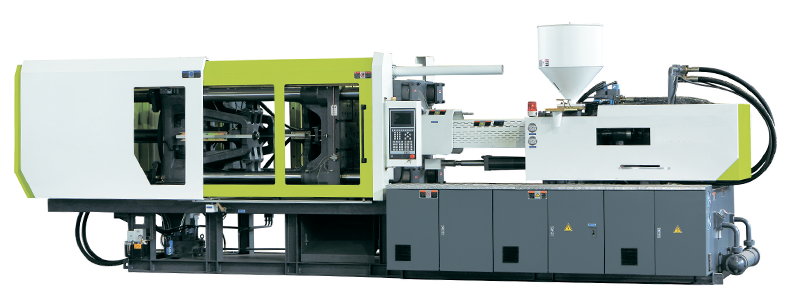
Цикл выглядит так:
-
Гранулы пластика попадают в бункер.
-
В цилиндре они плавятся при высокой температуре.
-
Шнек (как поршень в шприце) нагнетает расплав.
-
Расплав впрыскивается в пресс-форму под давлением.
-
Изделие остывает и затвердевает.
-
Форма раскрывается, изделие выталкивается.
-
Цикл повторяется; его длительность зависит от изделия, материала, охлаждения, конструкции формы и возможностей машины. Для разных производств она может существенно различаться.
Что можно делать на ТПА:
-
Ящики, крышки, вёдра, контейнеры.
-
Втулки, шестерни, кронштейны, корпуса.
-
Медицинские изделия — шприцы, пробирки.
-
Автокомпоненты — клипсы, крепёж, детали интерьера.
-
Бытовая продукция — тазы, ящики, садовая мебель.
Литьё под давлением подходит для широкого круга объёмных и технических деталей. При этом пластиковые изделия также получают экструзией, выдувом, термоформованием и другими методами: технологию выбирают по геометрии, материалу и объёму выпуска.
Из чего состоит ТПА
ТПА делят на три основных узла. Это база, которую надо знать.
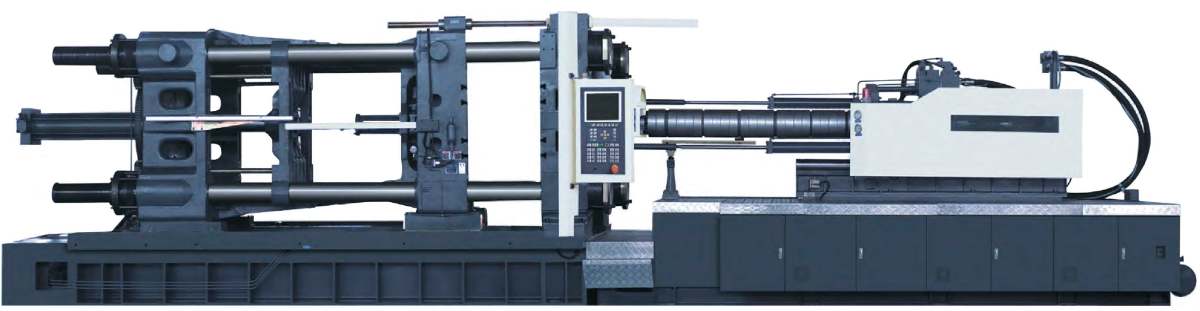
1. Узел впрыска (материальный цилиндр)
Это «сердце» ТПА. Здесь материал пластицируется за счёт нагрева и механической работы шнека, а затем расплав нагнетается в пресс-форму.
Что внутри:
-
Бункер — сюда засыпают гранулы.
-
Цилиндр — труба с нагревателями (ТЭНами), где пластик плавится.
-
Шнек — вращающийся винт, который перемешивает и нагнетает расплав.
-
Обратный клапан — не даёт расплаву вернуться назад.
-
Сопло — выход, через который расплав идёт в форму.
Ключевые параметры узла впрыска:
-
Объём впрыска (см³) и масса впрыска (г для указанного материала) — сколько пластика можно впрыснуть за раз.
-
Диаметр шнека (мм) — влияет на давление и производительность.
-
Соотношение L/D — длина шнека к диаметру. Обычно 18–22.
2. Узел смыкания
Это «мышца» ТПА. Он держит форму закрытой под давлением и раскрывает её после остывания.
Что внутри:
-
Плиты — подвижная и неподвижная. К ним крепится пресс-форма.
-
Колонны — направляющие, по которым движется плита.
-
Гидроцилиндр — создаёт усилие смыкания.
-
Прижимы — крепят форму к плитам.
Ключевой параметр:
-
Усилие смыкания (кН или тонны) — главная характеристика ТПА. От 90 до 3000+ тонн.
3. Система управления
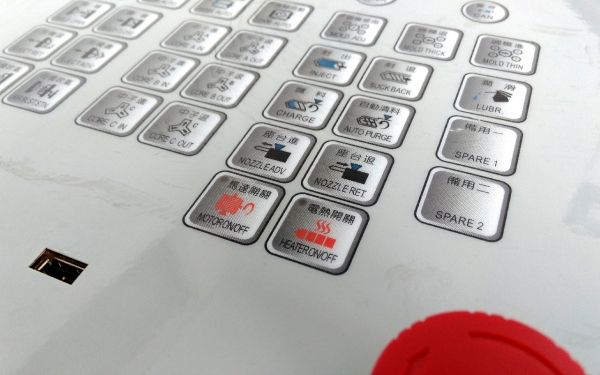
Это «мозг» ТПА. Управляет температурой, давлением, скоростью, временем.
Что внутри:
-
Контроллер — микропроцессор, который всё считает.
-
Панель оператора — экран с кнопками, где настраивают режим.
-
Датчики — температуры, давления, положения.
-
Гидравлика или сервоприводы — исполнительные механизмы.
Для обмена дискретными сигналами между ТПА и роботом применяется электрический интерфейс EUROMAP 67. Его наличие и исполнение согласуют в комплектации машины и робота; этот интерфейс не является общим стандартом подключения термостатов и сушилок.
Как работает ТПА — цикл литья
Разберём один цикл по шагам.
1. Смыкание
Узел смыкания закрывает пресс-форму и создаёт усилие.
2. Впрыск
Шнек давит на расплав, и он через сопло и литниковую систему заполняет полость формы.
3. Выдержка под давлением
Шнек продолжает давить, пока расплав остывает. Это компенсирует усадку.
4. Пластикация (набор дозы)
Шнек вращается, набирает новую порцию расплава для следующего цикла. Форма ещё закрыта.
5. Охлаждение
Изделие остывает в форме. Это самая долгая часть цикла — до 70% времени.
6. Размыкание
Форма раскрывается.
7. Выталкивание
Толкатели выталкивают изделие из формы.
8. Пауза
Форма готова к следующему циклу.
Время цикла — от 5 секунд для тонкостенных изделий до 2–3 минут для крупных деталей.
Виды ТПА
По расположению узла смыкания
Горизонтальные (основной тип)
-
Плиты движутся горизонтально.
-
Удобно для большинства изделий.
-
Горизонтальная компоновка широко применяется для серийного литья; пригодность конкретной машины определяют по изделию, форме и организации съёма.
Вертикальные
-
Плиты движутся вертикально.
-
Удобно для литья с закладными (металлические вставки).
-
Применяются для мелких точных изделий, медицинского литья.
Угловые (роторные)
-
Комбинированные.
-
Для специфических задач.
По типу привода
Гидравлические
-
Классика. Мощные, дешёвые.
-
Минус: расход энергии, шум, масло.
Электрические (сервопривод)
-
Точные, экономичные, чистые.
-
Особенности: стоимость и доступный диапазон усилий зависят от серии и производителя. Сравнивать машины следует по параметрам конкретной модели и требованиям процесса.
Гибридные
-
В гибридной конструкции сочетаются электрические и гидравлические приводы отдельных рабочих осей. Гидравлическую машину с сервоприводом насоса обычно выделяют как сервогидравлическую: это не то же самое, что полностью электрический привод осей.
-
Соотношение энергопотребления, динамики и усилий определяется конкретной конструкцией и циклом. Само название «гибридный» не гарантирует преимущества по всем этим параметрам.
По усилию смыкания
| Класс | Усилие | Применение |
|---|---|---|
| Малые | 50–150 тонн | Мелкие точные изделия |
| Средние | 150–500 тонн | Большинство бытовых и технических изделий |
| Крупные | 500–1500 тонн | Крупногабаритные детали, тара |
| Сверхкрупные | 1500–3000+ тонн | Крупная тара, автокомпоненты |
Как выбрать первый ТПА
Начинающему производству нужно учесть несколько параметров.
1. Какое изделие будете лить?
-
Проверяем суммарную массу всех изделий за цикл и литников, плотность расплава и требуемый рабочий объём дозы. Массу в граммах нельзя непосредственно приравнивать к объёму в см³; характеристики впрыска для PS пересчитываем с учётом материала и технологического запаса.
-
Между колоннами должна размещаться пресс-форма, а не только изделие. Проверяем наружные размеры и высоту формы, крепление и центровку на плитах, ход раскрытия и пространство для извлечения отливки.
-
Усилие смыкания проверяем по площади проекции отливок и литников, давлению в полости и необходимому запасу. Толщина стенки влияет на заполнение и режим, но сама по себе не определяет требуемое усилие.
2. Какой объём производства?
-
Мелкие серии — можно взять меньше, но с запасом.
-
Крупные серии — нужен станок с запасом по производительности.
3. Какие материалы?
-
ПП, ПЭ — простые. Подойдёт гидравлический ТПА.
-
ПК, ПА и ПЭТ требуют соответствующей подготовки сырья, узла пластикации и температурных режимов. Выбор гидравлического, сервогидравлического или электрического ТПА делаем по изделию, циклу, давлению и конфигурации узла впрыска, а не только по названию полимера.
-
Стеклонаполненные — нужен износостойкий шнек.
4. Какой бюджет?
-
Стоимость нового ТПА запрашиваем по конкретной модели: она зависит от исполнения узла впрыска, комплектации, опций, доставки и условий расчёта. Универсальная актуальная цена для «100 тонн» без спецификации отсутствует.
-
Для бывшей в эксплуатации машины дополнительно учитываем техническое состояние, наработку, дефектовку, восстановление, документацию и затраты на ввод в эксплуатацию. Сравнивать нужно полную стоимость готовности к работе.
-
При сравнении производителей рассматриваем подтверждённые предложения на сопоставимую конфигурацию и одинаковый состав работ. Актуальную стоимость и валютные условия фиксируем в коммерческом предложении, а не в общей справочной статье.
5. Что по сервису?
-
Есть ли в регионе сервисный инженер?
-
Есть ли запчасти?
-
Как долго ждать поставку?
Что нужно для запуска литья
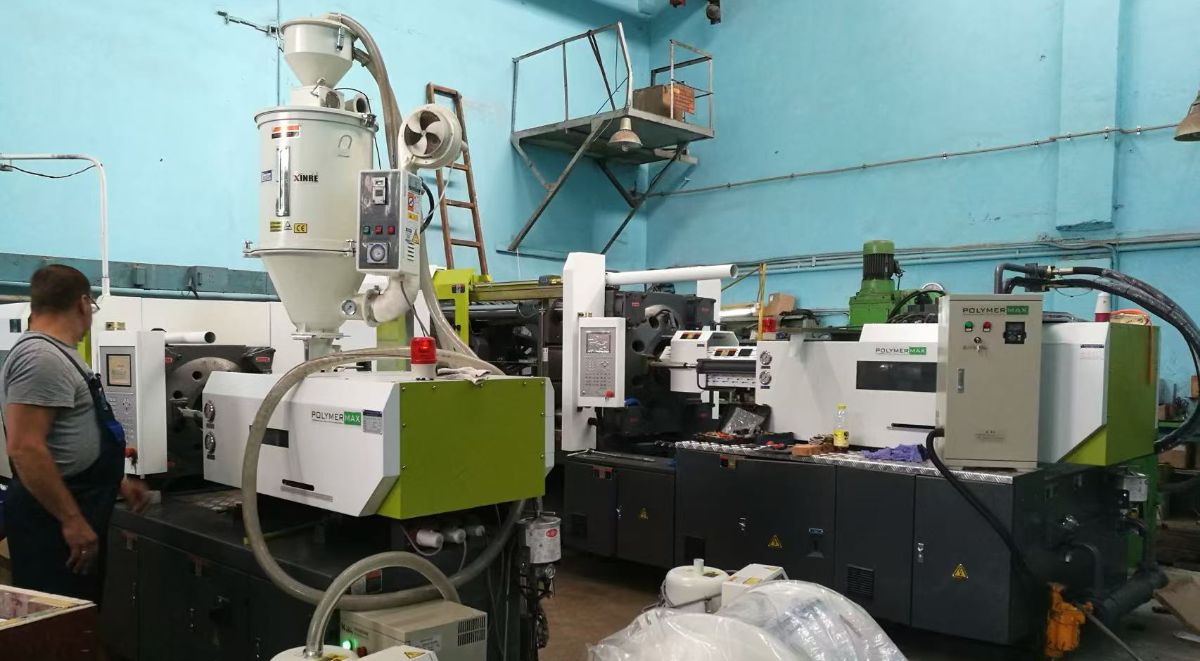
Помимо самого ТПА, нужна инфраструктура:
-
Пресс-форма — под каждое изделие своя.
-
Сушилка — для гигроскопичных материалов (ПА, ПК, ПЭТ).
-
Термостат — для стабилизации температуры формы.
-
Чиллер — для охлаждения гидравлики и форм.
-
Загрузчик — подаёт гранулы в бункер.
-
Дробилка — перерабатывает брак и литники.
-
Компрессор — если есть пневматика на роботах или выталкивании.
-
Робот — для автоматизации (опционально).
Состав периферии выбираем по материалу и технологии. Гигроскопичное сырьё требует подтверждённой подготовки; охлаждение и температура формы должны соответствовать процессу. Не каждое изделие требует отдельного термостата, сушилки или робота: отсутствие конкретного устройства само по себе не означает нестабильность станка.
Частые ошибки новичков
1. Взять станок «с запасом» по минимуму
Наоборот — надо с запасом. Работа на пределе = износ и брак.
2. Забыть про периферию
Купили ТПА, а сушилки, термостата, чиллера нет. Цикл нестабильный.
3. Не подумать о пресс-форме
Форма может стоить как половина ТПА. Планируйте бюджет.
4. Купить БУ без проверки
БУ ТПА — лотерея. Нужна дефектовка и гарантия.
5. Не обучить персонал
Оператор и наладчик — критично. Без них станок стоит.
6. Игнорировать режимы
Неправильная температура, давление, скорость — брак и поломки.
Что мы поставляем
Мы поставляем горизонтальные сервогидравлические термопластавтоматы New Haitai серии NHTX. В каталоге представлены модели номинального класса смыкания от 90 до 3000 тонн. Конкретную машину, узел впрыска и комплектацию подбираем по изделию, материалу и пресс-форме.
Помимо ТПА, поставляем:
-
Пресс-формы — проектируем и размещаем производство в Китае.
-
Периферию — сушилки, загрузчики, чиллеры, термостаты, дробилки.
-
Запчасти — оригинал и аналоги.
-
Сервис — монтаж, пусконаладка, обучение, обслуживание.
Если вы только выбираете первый станок — поможем подобрать под задачу. Зададим вопросы про изделие, материал, объём — и предложим 2–3 варианта с обоснованием.
Если у вас уже есть ТПА — поможем с запчастями, периферией и сервисом.
Нужна помощь с подбором оборудования или запчастей?
Специалисты «Полимермакс» помогут решить задачу.
Как применять эти данные на производстве
Мы используем приведённые сведения как отправную точку для технической проверки. Рабочие режимы, усадку, сушку и свойства подтверждаем по документации на конкретную марку материала, конструкции изделия и результатам пробного литья. При подборе оборудования сопоставляем требования процесса с характеристиками станка, формы и периферии.